
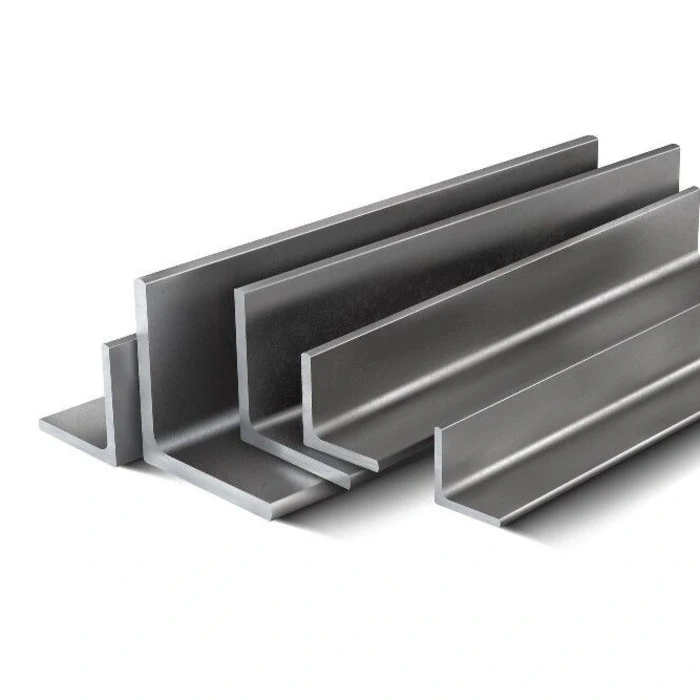
Уголок горячекатаный
Уголок горячекатаный — фасонный стальной прокат с Г-образным сечением, полученный на сортовом стане из нагретой заготовки. В коммерческой практике это классическая чернина: металл поставляется без цинкового слоя, без декоративной отделки, с технологической окалиной на поверхности. Такой материал применяют в каркасах, фермах, связях, ограждениях, опорных узлах, закладных деталях, лестничных элементах, монтажных рамах, площадках обслуживания.
Катаный стальной угол выбирают там, где нужна прочная полка под сварку, болтовой крепёж, опору, усиление кромки. В отличие от гнутого аналога, этот вид получают не из листовой полосы, а через горячую деформацию заготовки. Поэтому стенка обычно массивнее, сечение устойчивее к местному смятию, а сам материал лучше подходит под силовые узлы. Наружный вид при этом остаётся техническим: тёмная поверхность, окалина, следы прокатки считаются нормальным состоянием чёрного металлопроката.
Геометрия сечения уголка
Конструкция состоит из двух полок, расположенных под прямым углом. Если размеры сторон одинаковые, используется равнополочная серия. Если одна сторона шире другой, речь идёт о неравнополочном исполнении. Обозначение читают через ширину полок, затем через толщину: 50×50×5 мм, 63×40×5 мм, 100×63×8 мм.
Ширина полок задаёт опорную площадь, удобство крепления, запас под отверстия. Толщина влияет на массу, жёсткость, сопротивление смятию, допустимую нагрузку возле болтового соединения. Длина хлыста подбирается с учётом раскроя, транспортировки, стыков, схемы монтажа. При закупке по одной только ширине легко ошибиться: вариант 50×50×3 мм намного слабее позиции 50×50×5 мм, хотя внешне они относятся к одному размеру.
Стандарты
Равнополочный горячий прокат выпускают по ГОСТ 8509. Неравнополочный ряд задают по ГОСТ 8510. Общие технические требования к чёрному сортовому металлу часто привязывают к ГОСТ 535. Марки углеродистой стали обыкновенного качества указывают по ГОСТ 380. В строительных конструкциях применяют ГОСТ 27772, а при повышенной прочности — ГОСТ 19281.
В корректной заявке у уголка указывают размер, толщину, марку стали, стандарт, длину, вид поставки, требование к документу качества. Например: 63×63×5, Ст3пс, ГОСТ 8509, 6 м. Если изделие пойдёт в ответственную конструкцию, дополнительно задают класс прочности, ударную вязкость, свариваемость, условия эксплуатации.
Размерный ряд уголков равнополочных
Таблица показывает основные размеры категории. Фактическая складская программа зависит от поставщика, но эти позиции относятся к распространённому сортаменту горячей прокатки.
| Размер уголков, мм | Толщина, мм | Характер применения |
|---|---|---|
| 20×20 | 3–4 | лёгкие рамки, решётки |
| 25×25 | 3–4 | монтажные детали |
| 30×30 | 3–4 | каркасы малой нагрузки |
| 32×32 | 3–4 | ограждения, стыковочные элементы |
| 35×35 | 3–5 | усиление кромок |
| 40×40 | 3–5 | ворота, рамы, стойки |
| 45×45 | 3–5 | сварные узлы |
| 50×50 | 3–6 | универсальная строительная позиция |
| 56×56 | 4–5 | монтажные конструкции |
| 63×63 | 4–6 | фермы, опоры, каркасы |
| 70×70 | 4,5–8 | площадки, ограждения |
| 75×75 | 5–9 | рамы повышенной жёсткости |
| 80×80 | 5,5–8 | опорные элементы |
| 90×90 | 6–9 | силовые участки |
| 100×100 | 6,5–16 | крупные сварные узлы |
| 125×125 | 8–16 | тяжёлые каркасы |
| 160×160 | 10–16 | несущие детали по расчёту |
| 200×200 | 12–25 | массивные опоры |
| 250×250 | 16–35 | крупный спецсортамент |
| 25×16 | 3–4 | малые монтажные зоны |
| 40×25 | 3–5 | крепёжные кромки |
| 50×32 | 3–4 | асимметричные рамки |
| 63×40 | 4–6 | опорная полка плюс ребро |
| 75×50 | 5–8 | каркасы, закладные детали |
| 90×56 | 5,5–8 | сварные конструкции |
| 100×63 | 6–10 | площадки, рамы |
| 125×80 | 7–12 | нагруженные узлы |
| 160×100 | 9–14 | крупные элементы |
| 200×125 | 11–16 | силовые детали |
| 250×160 | 12–20 | тяжёлые заготовки |
Производство горячекатаных уголков
Исходной основой служит стальная заготовка квадратного либо прямоугольного сечения. После контроля химического состава металл поступает в нагревательную печь. Температура перед прокаткой обычно находится в диапазоне 1050–1250 °C. При таком нагреве сталь становится пластичной, легче проходит через калибры, принимает заданную форму без разрушения.
Заготовка последовательно проходит черновые клети, промежуточные калибры, чистовой проход. Сечение постепенно вытягивается, затем формируются две полки под углом 90°. В конце процесса металл ещё остаётся горячим; типовой интервал завершения деформации часто находится около 850–1000 °C. Затем хлысты режут, охлаждают на холодильнике, правят, сортируют, маркируют.
Нарушение температурного режима сразу отражается на качестве. Недогретый металл хуже деформируется, даёт рванины, трещины, повышенную нагрузку на стан. Перегрев усиливает окалинообразование, ухудшает поверхность, может укрупнить зерно. Поэтому нормальная партия должна иметь стабильную геометрию, допустимую кривизну, без глубоких поверхностных дефектов.
Чернина, окалина, подготовка поверхности
Такой стальной угол поступает как чёрный металлопрокат. Окалина возникает при контакте раскалённой стали с кислородом. Для складской поставки это нормальное состояние, но под окраску, сварку ответственных швов, горячее цинкование, огнезащиту поверхность требуется подготовить.
Обычно применяют дробемётную очистку, пескоструй, механическую зачистку, обезжиривание, травление перед покрытием. Выбор метода зависит от дальнейшей операции. Под сварку достаточно очистить зону шва до металлического блеска. Под лакокрасочную систему нужна более полная подготовка, иначе покрытие быстро потеряет сцепление с основой.
Марки стали
Наиболее распространены Ст3сп, Ст3пс, Ст3кп. Ст3пс закрывает большую часть рядовых сварных конструкций. Ст3сп выбирают там, где нужна более стабильная структура. Ст3кп применяют в простых деталях с невысокими требованиями. В строительных каркасах встречаются С245, С255, С345. Для повышенной прочности либо эксплуатации на холоде возможна 09Г2С.
Химический состав задаёт поведение металла при сварке, изгибе, ударе, низкой температуре. Углерод повышает прочность, но при росте содержания усложняет сварку. Марганец повышает прочность, помогает раскислению. Кремний влияет на раскисление, упругость. Сера, фосфор ограничиваются, поскольку ухудшают пластичность, ударную вязкость, качество сварного участка.
Механические свойства горячекатаных уголков
Несущая способность уголка зависит от размера полок, толщины, марки стали, длины элемента, схемы крепления. Уголок относится к открытым сечениям, поэтому при изгибе возможен поворот, если нагрузка приложена с эксцентриситетом. В раскосах, связях, рамах это учитывают конструктивно: задают узлы крепления, ставят парные элементы, применяют косынки, накладки.
При сжатии важна устойчивость. Длинный элемент может потерять форму раньше, чем металл достигнет предела текучести. В болтовом узле проверяют смятие полки, вырыв по краю, расстояние от отверстия до кромки. В сварном соединении оценивают длину шва, катет, доступность провара, деформацию после остывания. В зоне опирания контролируют местное смятие, особенно на тонких полках.
Применение уголков
В строительстве материал используют в фермах, связях, рамах, лестницах, площадках обслуживания, ограждениях, закладных деталях. В промышленном монтаже он служит элементом опорных рам, кронштейнов, защитных ограждений, стыковочных узлов, технологических площадок. В ремонтных работах это удобная заготовка: её легко резать, сверлить, варить, подгонять по месту.
Равные полки подходят для симметричных конструкций, решёток, простых рам. Разные полки удобны там, где нужна широкая опорная сторона, а вторая часть работает как ребро либо крепёжная зона. Для наружной эксплуатации чернину защищают грунтом, эмалью, горячим цинкованием, металлизацией либо другой системой по среде.
Обработка уголков
Резка уголков выполняется ленточнопильным станком, абразивным кругом, плазмой, газом. Для точной сборки лучше подходит пила, потому что она даёт ровный торец, меньшую зону нагрева. После термической резки кромку зачищают. Сверление выполняют с контролем отступа от края, так как отверстие рядом с кромкой снижает рабочее сечение.
Сварка обычно не вызывает сложностей у профилей из Ст3, если зона соединения очищена от окалины, масла, ржавчины. Для 09Г2С режим выбирают по толщине, температуре воздуха, ответственности узла. При больших сечениях может потребоваться подогрев, контроль охлаждения. После сварки возможна правка, поскольку открытое сечение чувствительно к деформации от усадки шва.
Контроль качества
Качество партии оценивают по геометрии, поверхности, документам. Сначала сверяют ширину полок, толщину, длину, угол между сторонами, кривизну по хлысту. Затем осматривают наружные зоны: глубокие трещины, закаты, расслоения, рванины недопустимы в силовом применении. Окалина как технологический слой допускается, если она не скрывает критический дефект.
Документ качества должен подтверждать марку стали, стандарт, партию, массу, длину. Для строительных объектов также важны класс прочности, свариваемость, результаты испытаний при необходимости. Если изделие пойдёт под окраску либо цинкование, оценивают пригодность поверхности к очистке, отсутствие глубокой коррозии, сильных механических повреждений.
Подбор под задачу
Для лёгких рам, решёток, небольших кронштейнов обычно рассматривают горячекатаные уголки 25×25, 32×32, 40×40 мм. Для ворот, ограждений, лестничных элементов, площадок обслуживания часто выбирают 50×50, 63×63, 75×75 мм. Для тяжёлых опор, ферм, промышленных рам применяют 90×90, 100×100, 125×125 мм, но итоговый размер должен подтверждаться расчётом.
Если элемент работает на сжатие, проверяют гибкость. Если нагрузка идёт через болт, важны толщина полки, расстояние до края, площадь контакта. Если узел сварной, оценивают доступность шва, риск коробления. Если конструкция находится на улице, сразу задают способ антикоррозионной защиты.
Отличие от гнутого исполнения
Катаный вариант массивнее, имеет характерную прокатную геометрию, подходит для более нагруженных узлов. Гнутый получают из листа, он легче, часто применяется в монтажных деталях, кожухах, подсистемах. У листового исполнения есть радиус сгиба, а несущую способность нужно проверять особенно внимательно при длинных пролётах, сжатии, болтовых соединениях.
FAQ
Почему такой уголок относят к чернине
Потому что это чёрный стальной прокат без защитного покрытия. Поверхность после нагрева имеет окалину. Перед окраской, сваркой ответственных участков, цинкованием её очищают.
Какие стандарты указывать в заявке
Для равных полок применяют ГОСТ 8509. Для разных полок — ГОСТ 8510. Для общих технических требований часто указывают ГОСТ 535, марку стали — по ГОСТ 380 либо строительному стандарту проекта.
Какие размеры самые ходовые
В складской практике часто встречаются 25×25×3, 32×32×4, 40×40×4, 50×50×5, 63×63×5, 75×75×6, 100×100×8. Для асимметричных сечений распространены 50×32, 63×40, 75×50, 100×63, 125×80 мм.
Какие температуры важны при производстве
Перед прокаткой заготовку нагревают примерно до 1050–1250 °C. Завершение деформации часто проходит около 850–1000 °C. После остывания изделие поступает на правку, сортировку, резку по длине.
Можно ли использовать его как несущую балку
Можно только после расчёта. Открытое Г-образное сечение склонно к кручению при неудачной схеме нагрузки. Для пролётов часто рациональнее швеллер, двутавр, профильная труба.
Что чаще всего приводит к браку
Основные причины — выбор только по ширине без учёта толщины, отверстия близко к краю, сварка по окалине, отсутствие защиты от коррозии, замена марки стали без проверки, применение гнутого аналога вместо катаного без расчёта.